První vrstva nedrží a výtisk se kroutí (warping): 7 příčin
Odlepuje se vám výtisk nebo se zvedají rohy? Projděte 7 nejčastějších příčin a jejich řešení – od čištění podložky po teplotu a průvan.
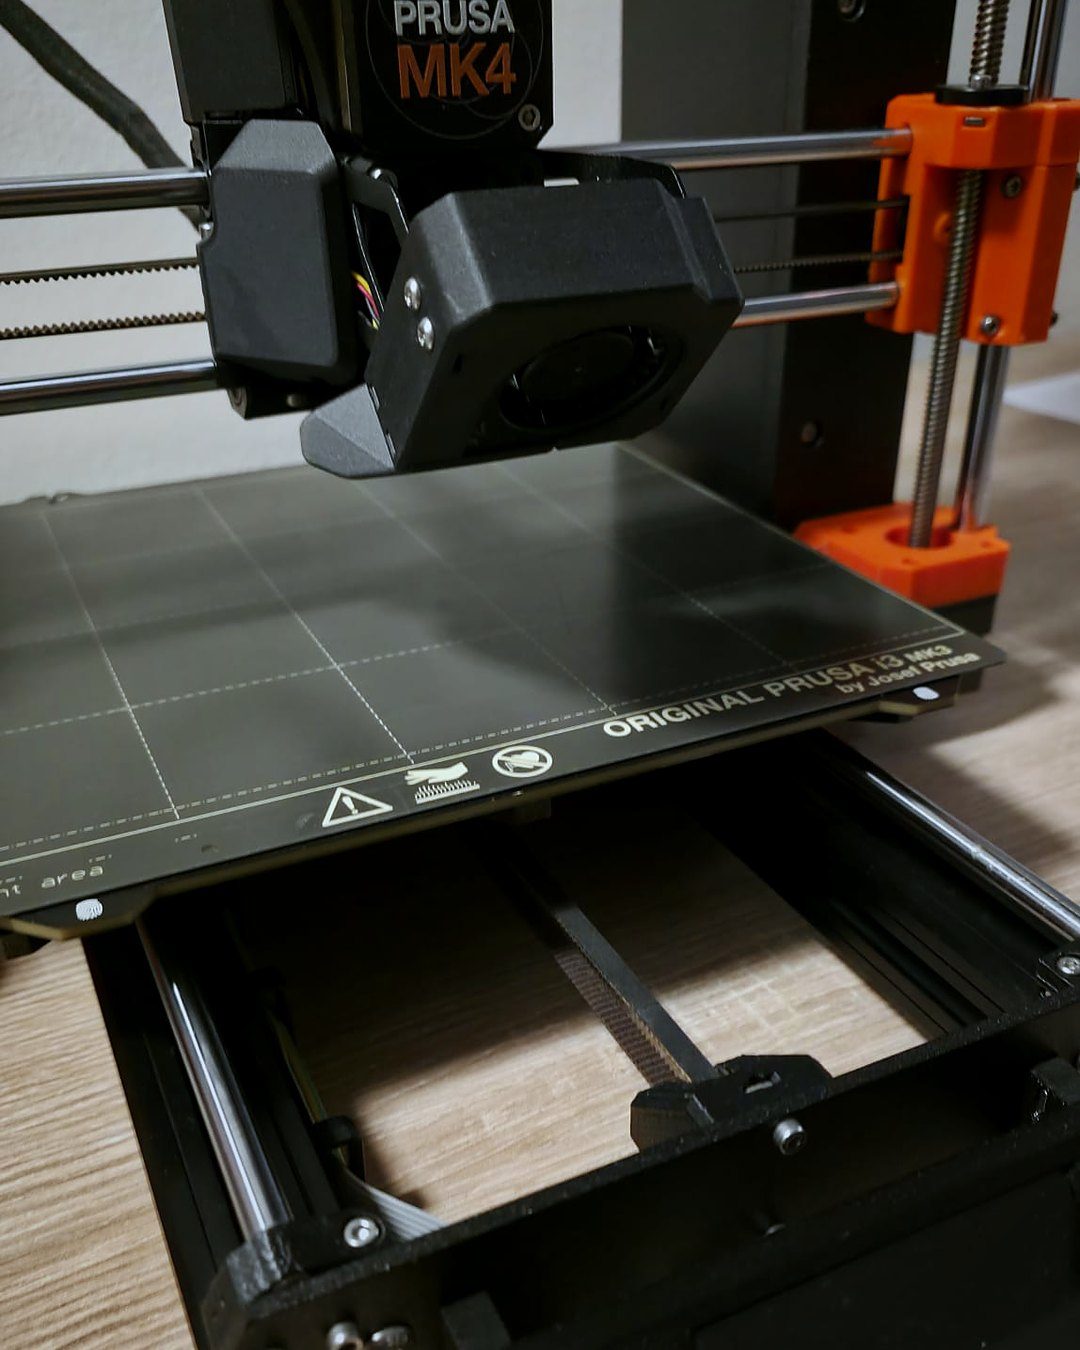
Když nedrží první vrstva, nevyjde celý tisk. Výtisk se odlepí, tryska ho strhne, nebo se rohy během tisku zvednou a celý díl se zkroutí (tzv. warping). Dobrá zpráva je, že příčin je jen pár a většinu zvládnete vyřešit sami. Projděte je postupně – od té nejčastější.
1. Mastná nebo špinavá podložka
Úplně nejčastější příčina. Otisky prstů, zbytky lepidla nebo prach stačí, aby se plast k podložce nepřichytil.
- Podložku umyjte teplou vodou s kapkou saponátu na nádobí a nechte ji oschnout.
- Mezi tisky ji můžete otřít isopropylalkoholem (IPA).
- Na tiskovou plochu nesahejte prsty – podložku berte za okraje.
2. Špatná vzdálenost trysky od podložky
Když je tryska moc vysoko, plast se na podložku jen položí a nepřitlačí. Když je moc nízko, tryska podložku škrábe a plast nemá kam téct. Správná první vrstva je lehce rozplácnutá, bez mezer mezi linkami a bez průhledných míst.
Spusťte kalibraci první vrstvy podle návodu vaší tiskárny a výšku trysky dolaďte za chodu (u tiskáren Prusa se tomu říká Live Adjust Z). U tiskáren s automatickou kalibrací stačí často kalibraci jen zopakovat na čisté podložce.
3. Nevhodná teplota podložky
Každý materiál potřebuje jinou teplotu podložky. Orientačně:
- PLA: kolem 55–60 °C
- PETG: kolem 70–90 °C
- ABS a ASA: kolem 100–110 °C
Řiďte se doporučením výrobce filamentu a profilem ve sliceru. Příliš studená podložka je častý důvod, proč se odlepují rohy.
4. Špatná kombinace podložky a materiálu
Hladká PEI podložka drží PLA výborně, ale PETG k ní může přilnout až příliš a při sundávání vytrhnout kousek povrchu. U PETG proto použijte texturovanou podložku, nebo na hladkou naneste tenkou vrstvu lepidla jako separátor. Rozdílné povrchy podložek se vyplatí mít doma dva.
5. Průvan a chladnutí (warping)
Plast při chladnutí smršťuje. Když se horní vrstvy ochlazují rychleji než spodní, táhnou díl vzhůru a rohy se zvednou. Proto warping trápí hlavně ABS, ASA a velké ploché díly.
- Tiskněte mimo průvan – ne u otevřeného okna ani pod klimatizací.
- Pro ABS a ASA použijte uzavřenou tiskárnu nebo kryt.
- Na prvních vrstvách vypněte nebo omezte chlazení dílu.
- Přidejte okraj (brim) – zvětší plochu, která drží na podložce.
6. Moc rychlá první vrstva
První vrstva má jet pomalu, aby se plast stihl přichytit. Většina profilů to řeší sama, ale pokud jste rychlosti upravovali, zkontrolujte rychlost první vrstvy ve sliceru.
7. Opotřebovaná podložka nebo vlhký filament
Poškrábaná nebo „ohlazená“ PEI vrstva časem drží hůř a pomůže jen výměna podložky. A vlhký filament tiskne nerovnoměrně, bublá a hůř přilne. Pokud filament při tisku praská nebo syčí, vysušte ho v sušičce filamentu nebo v troubě při nízké teplotě podle doporučení výrobce.
Kontrolní seznam na závěr
- Umytá podložka bez mastnoty.
- Kalibrace první vrstvy a správná výška trysky.
- Teplota podložky podle materiálu.
- Správný povrch podložky pro daný materiál.
- Žádný průvan, u ABS/ASA kryt.
- Pomalá první vrstva, případně brim.
Pořád nic? Pak může být problém hlouběji – v nerovné podložce, senzoru nebo v nastavení tiskárny. Napište mi, tiskárnu projdu, nastavím a ukážu vám, jak první vrstvu hlídat, aby se problém nevracel.